
www.metalworkingmag.jp
11
'26
Written on Modified on
サンドビック・コロマント、複雑なプロファイリング加工向けバレルコニカル工具を発表
バレルRとボールノーズRを融合した革新的な「2-in-1」形状により、ブリスクやブレード加工の生産性向上、面品位の改善、サイクルタイムの短縮を実現。
www.sandvik.coromant.com
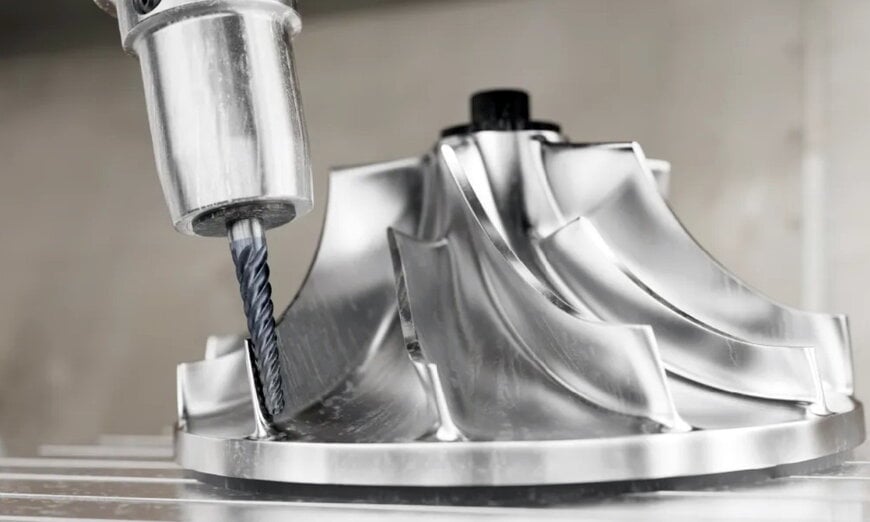
タービンブリスクやコンプレッサーブレードなど、ターボ機械における複雑な3D形状の製造は、多軸フライス加工において極めて難度の高い課題です。曲率が連続的に変化する自由曲面の加工では、従来、複数の段取り替えや頻繁な工具交換が必要とされ、これが難削航空宇宙用合金におけるサイクルタイムの長期化や工具摩耗の加速を招いていました。
サイクルタイムおよび工具摩耗の制約を解消するため、サンドビック・コロマントは「コロミルPlura(CoroMill Plura)バレルコニカルエンドミル」を開発しました。外周部に大きなタンジェンシャルバレルRを、先端部に従来のボールノーズRを統合したハイブリッド切削形状を採用することで、単一のツーリングセットアップ内で側面プロファイリングとポイントミリングの双方に対応します。
動作原理とキネマティクス上の利点
湾曲した航空機エンジン部品の多軸仕上げ加工は、長らく球状のボールノーズエンドミルに依存してきました。汎用性に優れる一方、ボールノーズの小さな先端Rで厳しい仕上げ面精度基準を満たすには、ステップオーバー量を極小に抑える(カスプハイトの抑制)必要があり、工作機械に数千パスもの高密度なツールパスを強いる要因となっていました。
コニカルバレル形状はこの幾何学的関係を劇的に変えます。工具の実外径よりも大幅に大きな「有効切削R」を備えることで、バレル部がワーク側面との接触円弧を広げます。これにより、CAMおよびCNCプログラミングシステムにおいて、ピーク・トゥ・バレー(山谷間)のカスプハイトを悪化させることなく、軸方向のステップオーバー量を大幅に拡大することが可能になります。同時に、輪郭曲線に沿って接触点を連続的にシフトさせることで、切削抵抗や熱集中を局所的な先端部ではなく広い刃長全体に分散します。また、先端のボールノーズRが保持されているため、工具交換を行うことなくタイトなフィレット部、遷移R、複雑なアンダーカット部を加工できます。
耐熱合金向けの母材およびコーティング特性
ターボ機械のブレード部品は、主にチタン合金やニッケル基・コバルト基・鉄基の耐熱超合金(HRSA)を含むISO S材の鍛造品または切削材で構成されます。これらの合金は高温強度が高く、熱伝導率が低いうえ、加工硬化性が強いため、超硬刃先を急速に劣化させます。
コロミルPlura バレルコニカルには、Zertivo 2.0 PVDコーティング技術を採用した専用材種「T2CH」および「R2AH」が適用されています。Zertivo 2.0はコーティング密着性を向上させ、断続切削条件下における微小チッピング、境界摩耗、熱亀裂への耐性を高めます。主にISO S材の中仕上げおよび仕上げ加工向けに設計されていますが、ISO P(鋼)、ISO M(ステンレス鋼)、ISO H(高硬度鋼)、ISO K(鋳鉄)の部品加工にも対応します。
航空宇宙製造工程への統合
5軸マシニングセンタにおいて、切削外の割り出しや工具交換インターバルを削減することは、主軸稼働率の直結した向上につながります。ルートフィレット、凸形状の側面、ブレード前縁・後縁の遷移部を単一の工具形状で網羅することで、生産技術者は従来個別に組まれていたツールパスを統合的な多軸プロファイリングプログラムへ集約できます。
サンドビック・コロマントの超硬ソリッドエンドミル製品担当マネージャー、スタッファン・ルンドストレム(Staffan Lundström)氏は次のように述べています。「コロミルPlura バレルコニカルは、高難度のプロファイリング加工に取り組む製造現場へ汎用性の高いソリューションを提供します。複数の工程を1本の工具に集約することで、非切削時間を削減し、より生産性が高く信頼性に優れた加工プロセスを実現できます。」
本バレルコニカル仕様は、航空宇宙および発電分野の精密製造におけるポイントミリング、側面フライス加工、アンダーカット形状に対応するボールノーズ、ロリポップ、コニカルボールノーズ、標準バレルエンドミルを含む、広範なコロミルPlura プロファイリングポートフォリオをさらに拡充するものです。
補足情報
本セクションでは、元の製品発表には含まれていない技術仕様および競合ベンチマークの詳細を記載します。
サークルセグメントエンドミル(バレル工具、レンズ工具、コニカルサークル工具とも呼ばれる)は、同時5軸CAM加工戦略における重要なパラダイムシフトを示しています。Mastercam、hyperMILL、Siemens NXをはじめとする主要CAMデベロッパーは現在、複雑な3Dスィープに沿って一定の接触角と動的ベクトル制御を維持する専用のバレル工具パスアルゴリズムを提供しています。
航空宇宙製造において、サークルセグメントミリングによるサイクルタイム短縮効果は、純粋な大有効R(バレル側面で250 mm〜1,000 mmを超えることが多い)によって可能となるステップオーバー量の拡大のみを要因として、従来の標準ボールノーズ仕上げパスと比較して概ね50%〜80%に達します。サークルセグメント工具市場における競合ソリューションとしては、エミューゲ・フランケン(Emuge-Franken)のサークルセグメントエンドミル(バレル型・オーバル型など)や、セコー・ツールズ(Seco Tools)の超硬マルチフルートコニカルバレルミルが挙げられます。いずれの競合設計も大きな輪郭Rを利用してカスプハイトを抑制するアプローチは共通していますが、メーカー間の差別化は、加工硬化性の高いHRSA材を低切削速度で加工する際に生じるアブレシブ摩耗や凝着摩耗を抑えるための刃先靭性、超硬母材の粒度制御、独自の多層PVDコーティング技術に集約されています。
編集:Evgeny Churilov、Induportals Media / AI翻案
www.sandvik.coromant.com
